Ak si z tohto návodu pamätáte len jednu vec, zapamätajte si toto: pre väčšinu vodíkových systémov pracujúcich medzi 350 a 700 barov, 316/316L nerezové armatúry s tesneniami kov na kov alebo na báze PTFE sú najbezpečnejšou a cenovo najefektívnejšou voľbou . Vyhnite sa mosadzi, štandardnej uhlíkovej oceli a väčšine elastomérových tesnení, pokiaľ nie je aplikácia striktne nízkotlaková a s nízkou čistotou. Nasledujúce časti presne vysvetľujú prečo, s údajmi a porovnaniami, ktoré potrebujete, aby ste sa pri nákupe mohli s istotou rozhodnúť.
Predtým, než sa ponoríme do technických detailov, tu je cesta rozhodovania, ktorá zhruba pokrýva 90 % výberov priemyselných vodíkových armatúr :
Preskočenie ktoréhokoľvek z týchto troch krokov je najčastejším dôvodom, prečo vodíkové systémy počas prvých 12 až 18 mesiacov prevádzky zaznamenajú netesnosti, poruchy krehnutia alebo predčasné znehodnotenie tesnenia.
Vodík je najmenšia molekula, ktorá existuje, čo znamená, že preniká a difunduje do kovových mriežok oveľa agresívnejšie ako zemný plyn, dusík alebo stlačený vzduch. Táto difúzia spôsobuje vodíkové skrehnutie , mechanizmus, pri ktorom atómový vodík oslabuje hranice zŕn kovu, čo vedie k praskaniu pod tlakom, ktoré by inak bolo v rámci bezpečnej hranice.
Nie všetky kovy reagujú rovnako. Nižšie uvedená tabuľka sumarizuje, ako fungujú bežné montážne materiály pri vodíkovej prevádzke.
| Materiál | Odolnosť proti vodíkovej krehkosti | Typický maximálny tlak | Odporúčané použitie |
|---|---|---|---|
| Nerezová oceľ 316/316L | Výborne | až 1 000 barov | Vysokotlakové skladovanie, čerpacie stanice |
| Uhlíková oceľ | Chudák | Neodporúča sa nad 50 barov | Nekritické, len nízkotlakové odvzdušňovanie |
| Zliatiny mosadze / medi | Chudák to Moderate | Neodporúča sa pre nepretržitú prevádzku H2 | Vyhnite sa v obvodoch špecifických pre vodík |
| Zliatiny hliníka (6061-T6) | Dobre | až 350 barov | Ľahké mobilné aplikácie s nízkym cyklom |
| Duplex/Super Duplex Steel | Výborne | až 1 000 barov | Vodíkové vedenia v pobrežnom/korozívnom prostredí |
Odvetvové štandardy ako napr ASME B31.12 (Vodíkové potrubia a potrubia) a ISO 19880 výslovne obmedzujú alebo vylučujú určité uhlíkové ocele a zliatiny medi z používania vysokotlakového vodíka. Ak váš dodávateľ armatúr nemôže potvrdiť súlad s niektorou z týchto noriem, považujte to za varovanie a nie za zanedbanie.
Atómový vodík difunduje do kovu na hraniciach zŕn a mikrodefektoch. Pri cyklickom tlakovom zaťažení – ako sú cykly plnenia a vypúšťania na vodíkovej čerpacej stanici – tieto vodíkové atómy urýchľujú iniciáciu a šírenie trhlín. Oceľ, ktorá sa pri skúške statickým tlakom javí ako úplne vyhovujúca, môže zlyhať aj po niekoľkých tisíckach tlakových cyklov, ak je zliatina náchylná na krehnutie.
Tesnenia zlyhávajú oveľa častejšie ako samotné telo kovania. Malá molekulová veľkosť vodíka znamená, že tesniace materiály, ktoré dokonale fungujú pre dusík alebo stlačený vzduch, môžu výrazne unikať s vodíkom pri rovnakom tlaku. Správny výber tesnenia do značnej miery závisí od tlaku, teploty a frekvencie vytvárania a prerušenia spojenia.
| Typ tesnenia | Najlepší rozsah tlaku | Opätovná použiteľnosť | Poznámky |
|---|---|---|---|
| Kov na kov (tvárové tesnenie) | až 1 000 barov | Obmedzené (často na jedno použitie) | Najlepšia tesnosť, vyžaduje presné ovládanie krútiaceho momentu |
| PTFE / PCTFE | až 700 barov | Mierne | Nízka permeácia, dobrá chemická odolnosť |
| FKM (Viton) | až 100 barov | Vysoká | Len pre nízkotlakové, nekritické sekundárne vedenia |
| Poniklované medené tesnenie | až 900 barov | Na jedno použitie | Bežné v stojanoch na čerpacích staniciach |
Užitočné pravidlo: štandardným gumovým O-krúžkom (NBR, EPDM) by sa malo vo všeobecnosti vyhnúť tlaku vyšším ako 100 bar v prevádzke s vodíkom, pretože prenikanie vodíka cez elastoméry sa prudko zvyšuje s tlakom a rýchle odtlakovanie môže spôsobiť poškodenie tesnenia "explozívnym znížením tlaku", pretože zachytený vodík expanduje v gumovej matrici.
Vodíkové armatúry sú zvyčajne špecifikované proti pracovnému tlaku s bezpečnostným faktorom, nielen proti roztrhnutiu. Väčšina renomovaných výrobcov navrhuje kovania s a pomer roztrhnutia k pracovnému tlaku najmenej 4:1 , čo znamená, že armatúra dimenzovaná na pracovný tlak 350 barov by mala mať minimálny deštrukčný tlak okolo 1 400 barov.
| Aplikácia | Typický pracovný tlak | Odporúčané hodnotenie montáže |
|---|---|---|
| Potrubie zásobníka palivových článkov | 5-15 barov | minimálne 50 barov |
| Palubný sklad vozidla (ľahký výkon) | 350 bar | 525 až 700 barov |
| Palubný úložný priestor vozidla (vysokovýkonné autá/FCEV autá) | 700 bar | 1 000 barov |
| Linky na čerpacie stanice | 700 až 875 barov | 1 000 barov |
Nikdy nevyberajte armatúru len na základe prispôsobenia sa vášmu pracovnému tlaku. A minimálna bezpečnostná rezerva 1,5-násobok maximálneho prevádzkového tlaku systému je široko používaný základ a aplikácie s vyšším cyklom, ako sú tankovacie stojany, často zaručujú ešte väčšiu rezervu z dôvodu únavy.
Okrem materiálu a tesnenia ovplyvňuje spoľahlivosť, údržbu a náklady na inštaláciu samotný mechanický dizajn armatúry.
Široko používaný pre prístrojové vybavenie a stredotlakové vodíkové vedenia do približne 400 barov. Ľahko sa inštalujú a opakovane používajú, ale vyžadujú presnú prípravu trubice a sú citlivejšie na uvoľnenie spôsobené vibráciami počas dlhých prevádzkových období.
Uprednostňuje sa pre vysoko čisté, vysokotlakové vodíkové systémy, ako sú napájacie vedenia elektrolyzérov a analytické zariadenia. Tieto poskytujú vynikajúcu tesnosť - často hodnotené nižšie 1 x 10⁻⁹ atm·cc/sec ekvivalentná rýchlosť úniku hélia — ale každé spojenie zvyčajne vyžaduje nové kovové tesnenie pre spoľahlivé utesnenie.
Najtesnejšia možnosť pre trvalé, vysokotlakové vodíkové potrubie. Orbitálne zváranie úplne eliminuje body mechanického tesnenia, a preto je štandardnou praxou pre trvalé chody vo vodíkových čerpacích staniciach a vo veľkých zariadeniach na elektrolýzu.
Tento kontrolný zoznam použite ako posledný krok overenia pred zadaním objednávky na vodíkové armatúry:
Získanie výberu vodíkovej armatúry priamo dopredu je oveľa lacnejšie ako neskoršie riešenie netesností, prestojov alebo bezpečnostných incidentov. Ak máte pochybnosti, vyberte si kombináciu materiálu a tesnenia vyššej triedy – prírastkové náklady sú malé v porovnaní s rizikom zlyhania vodíkového systému.
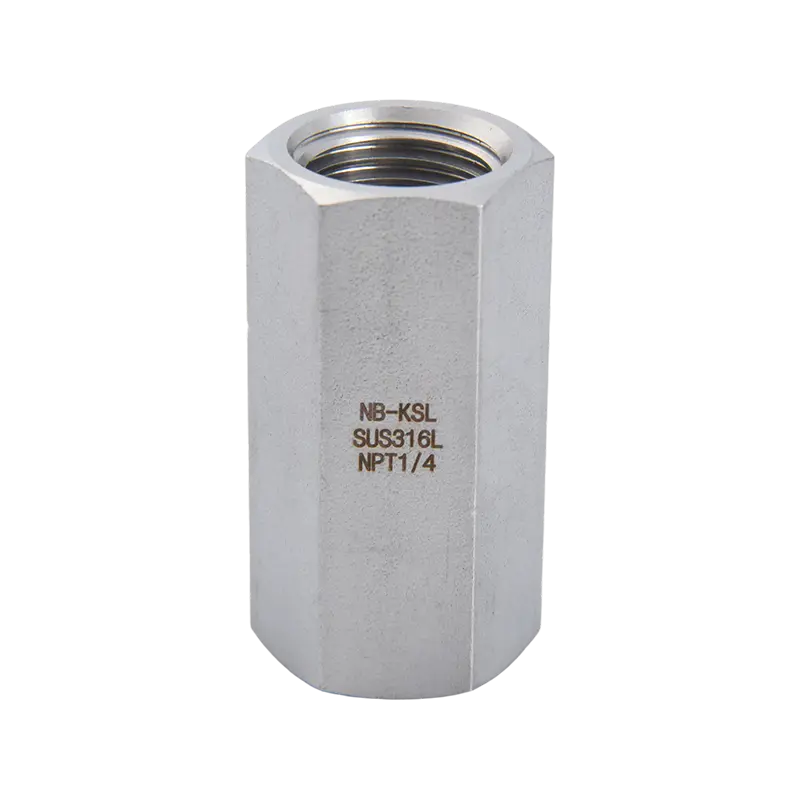


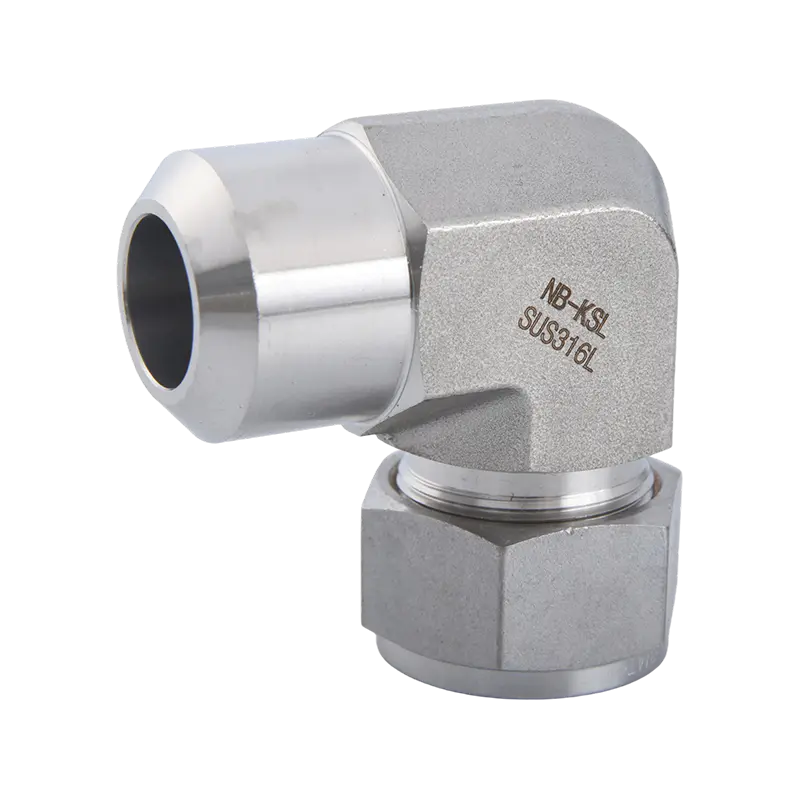
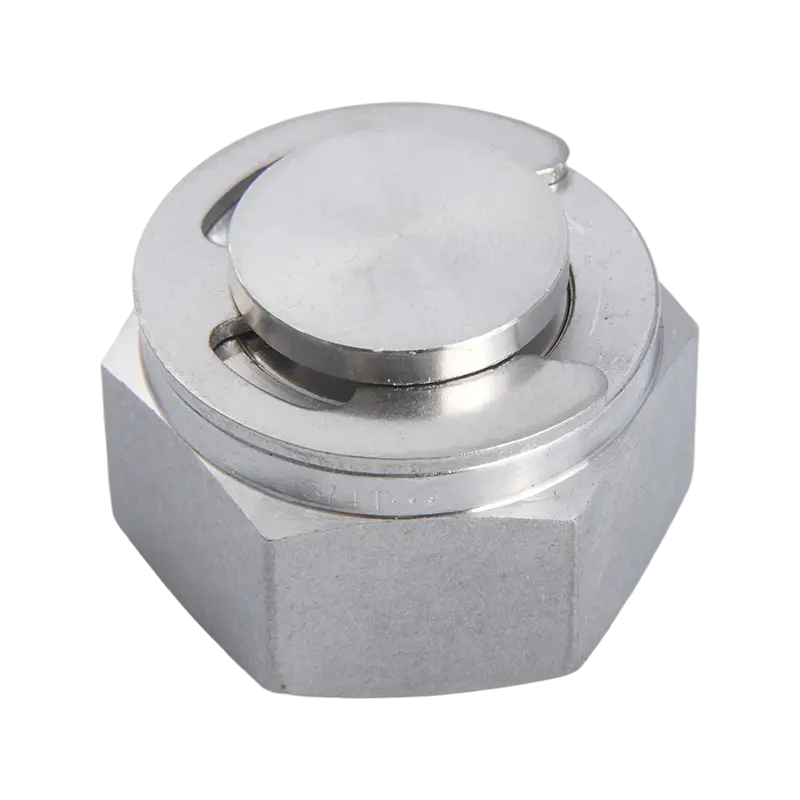
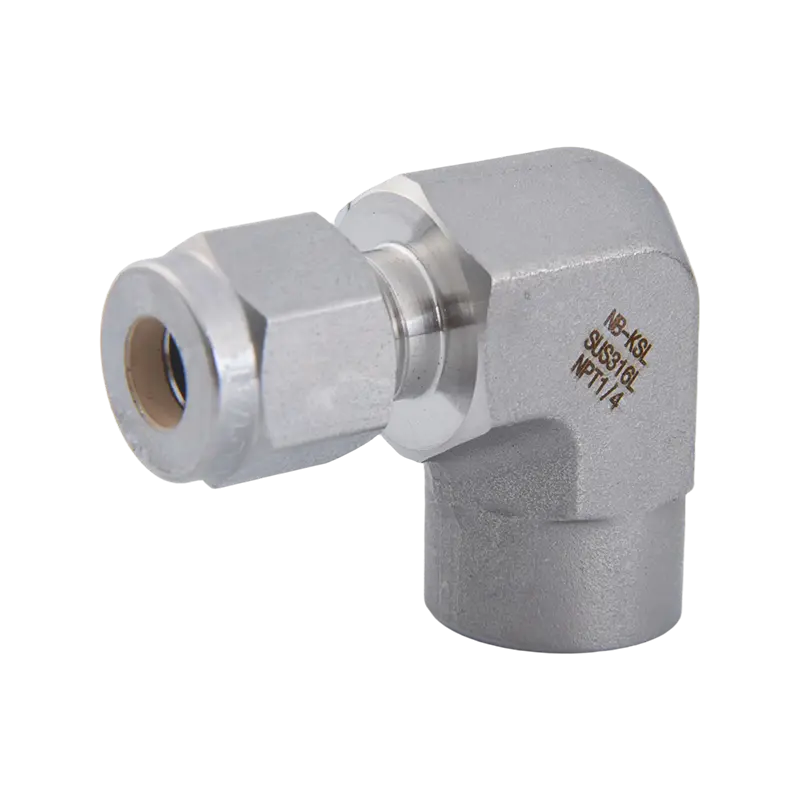
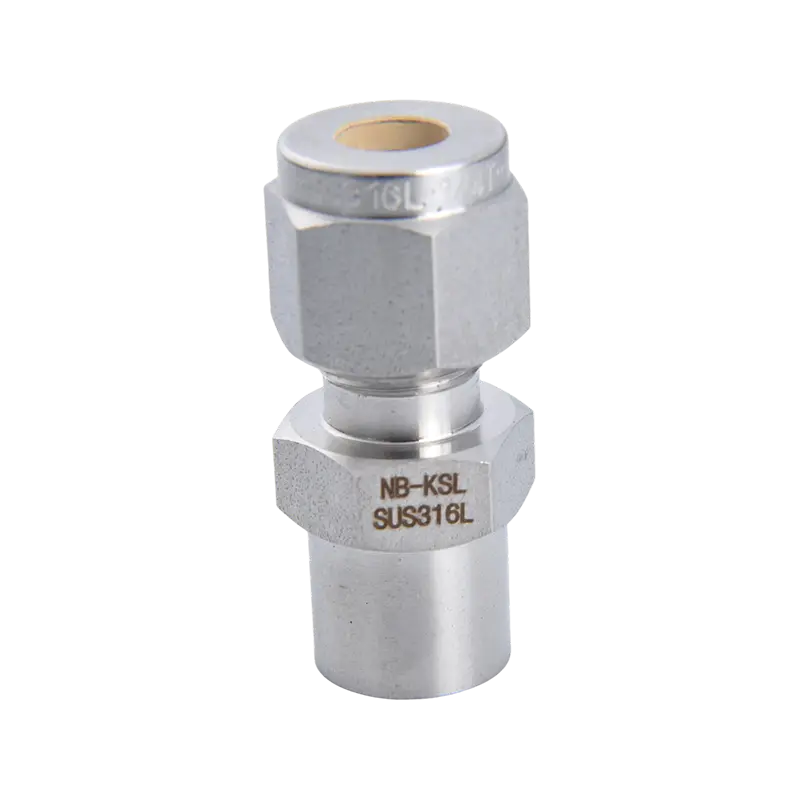
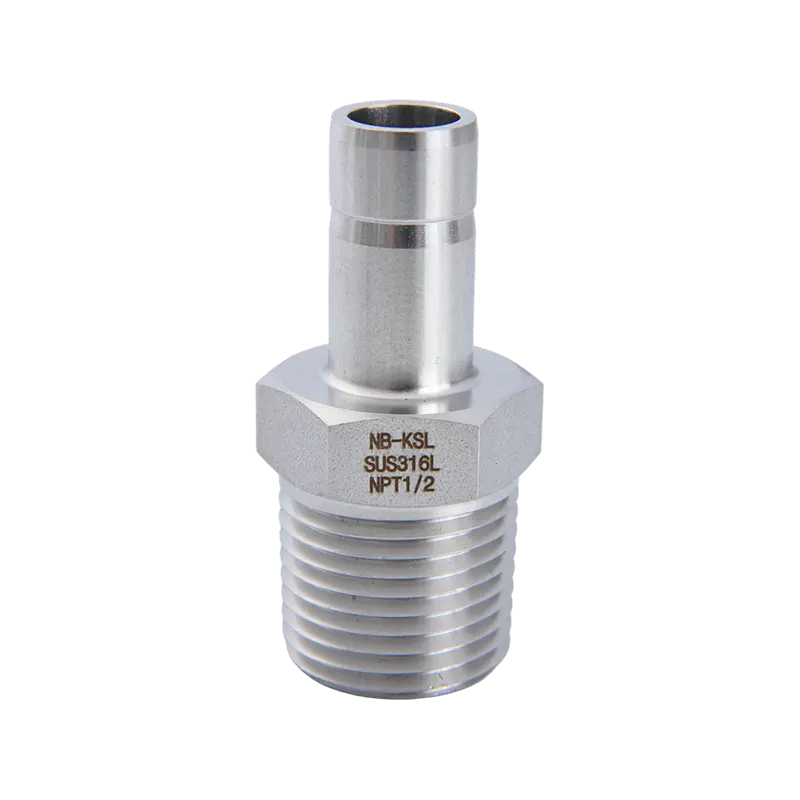
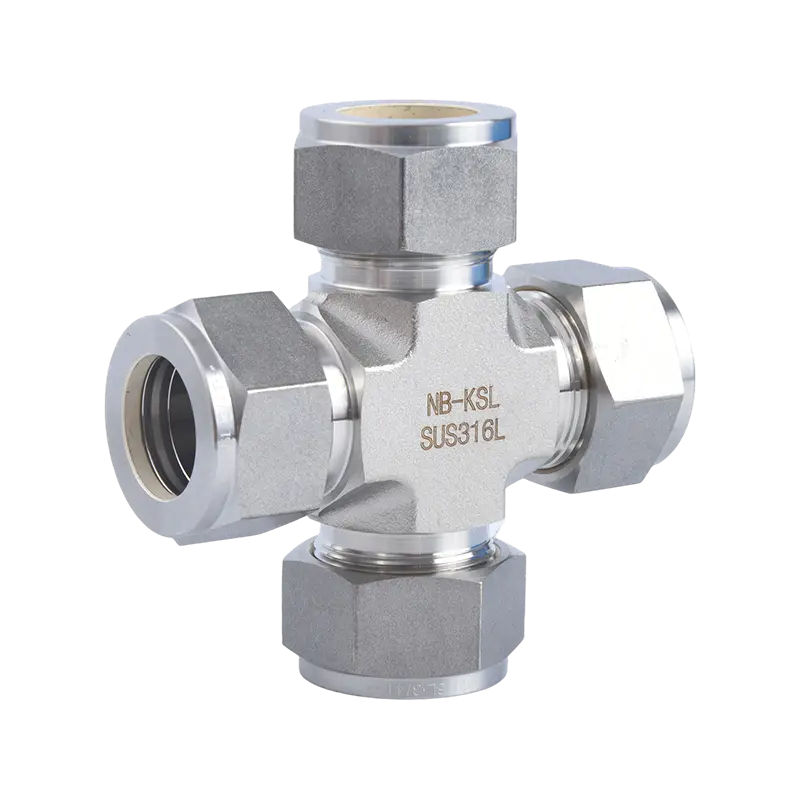
Pravý armatúra z nehrdzavejúcej ocele je určená piatimi faktormi v poradí podľa priority: trieda materiálu (304 vs. 316), typ pripojenia (kompresný, rozšírený alebo zváraný), pracovný tlak a teplota, vonkajší priemer ...
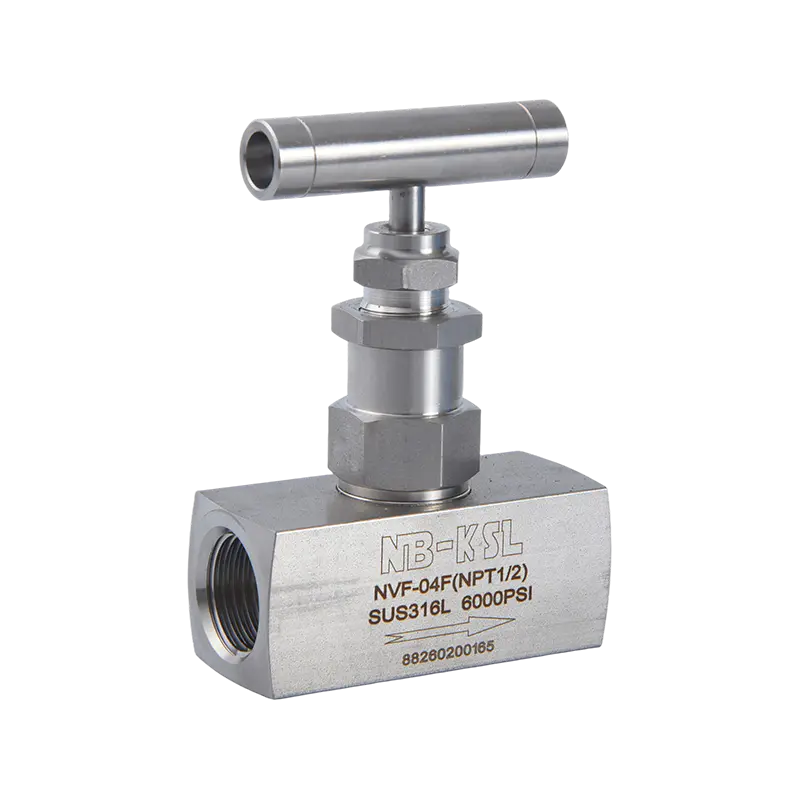
Čo sú ihlové ventily z nehrdzavejúcej ocele a ako fungujú Ihlový ventil riadi prietok cez otvor s malým priemerom posúvaním alebo zasúvaním skoseného ihlovitého drieku do a z presne opracovaného sedla. Keď sa ručné koleso alebo ...
Ak potrebujete rúrkové tvarovky, ktoré odolávajú korózii, zvládajú vysoký tlak a vydržia desaťročia s minimálnou údržbou, nerezové rúrkové tvarovky sú tou správnou voľbou pre veľkú väčšinu priemyselných, chemických a potravinársky...
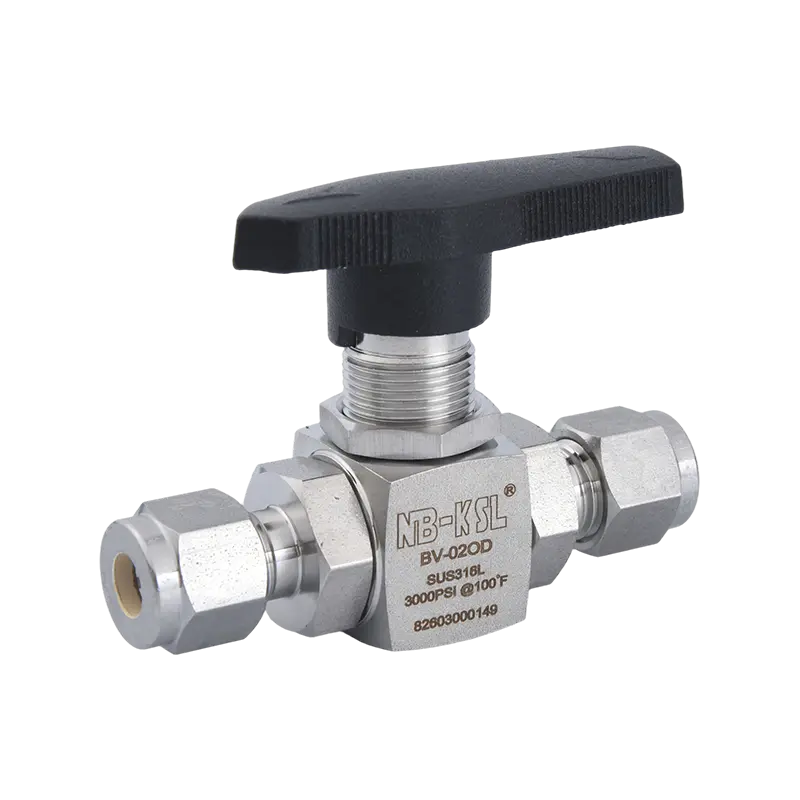
Ak potrebujete rýchlu odpoveď: pre väčšinu priemyselných potrubných systémov manipulujúcich s vodou, parou, vzduchom, olejom alebo jemnými chemikáliami pod 1000 psi, 2-dielny alebo 3-dielny guľový ventil z nehrdzavejúcej ocele 316 s ...
 1 Budova 1 zóny D Zhongxin Yungu, ulica Jiangkou, okres Fenghua, mesto Ningbo, provincia Zhejiang, Čína
 +86-574-88561893 / +86-15057497901
 Autorské práva © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Veľkoobchodní výrobcovia armatúr a ventilov z nehrdzavejúcej ocele